Sản xuất kết cấu thép: Quy trình kỹ thuật, tiêu chuẩn và giải pháp chế tạo hiện đại
Sản xuất kết cấu thép: Quy trình kỹ thuật, tiêu chuẩn và giải pháp chế tạo hiện đại
Tổng quan về sản xuất kết cấu thép trong xây dựng hiện đại
Khái niệm kết cấu thép và vai trò trong xây lắp công nghiệp
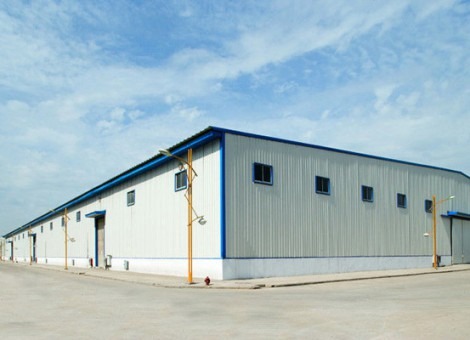
Kết cấu thép là hệ thống tổ hợp gồm các cấu kiện bằng thép như dầm, cột, xà gồ và vì kèo được liên kết chặt chẽ để truyền tải trọng lực. Trong xây lắp công nghiệp, giải pháp này đóng vai trò cốt lõi tạo nên bộ khung chịu lực vững chắc cho các nhà xưởng, nhà kho logistics và tổ hợp luyện kim.
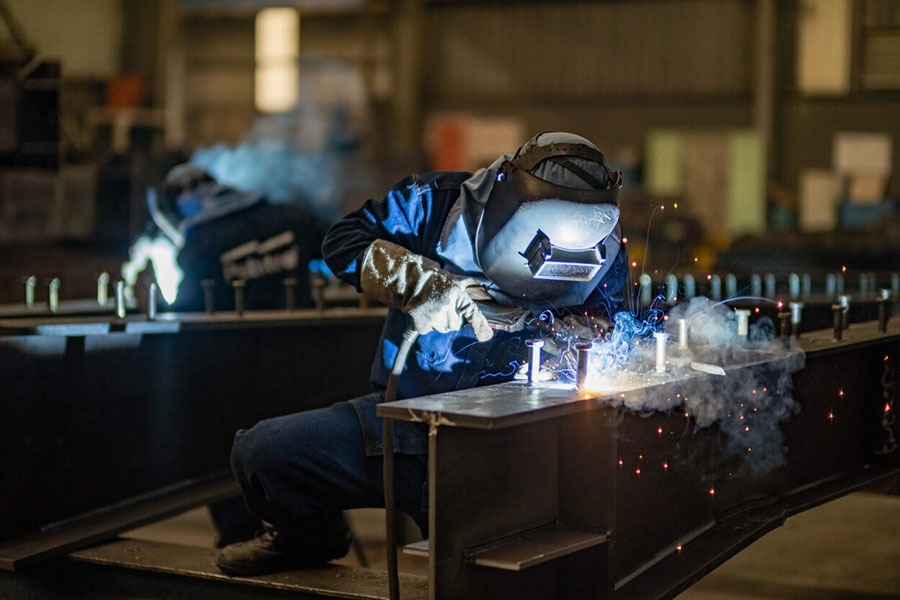
Sản xuất kết cấu thép đòi hỏi mức độ chuẩn hóa cao ngay tại nhà xưởng trước khi vận chuyển ra công trường. Điều này giúp đẩy nhanh tiến độ lắp dựng thực tế và đáp ứng những yêu cầu khắt khe về kỹ thuật kiến trúc.
Ưu điểm và hạn chế so với bê tông cốt thép truyền thống
So với bê tông cốt thép truyền thống, kết cấu thép sở hữu khả năng chịu lực vượt trội cùng độ dẻo dai lớn. Khối lượng bản thân của khung thép nhẹ hơn đáng kể, tạo điều kiện thuận lợi cho việc vận chuyển và giảm áp lực lên nền móng.
Tuy nhiên, thép chịu nhiệt kém ở nhiệt độ cao và dễ bị ăn mòn khí quyển nếu không được xử lý cẩn thận. Do đó, các cấu kiện luôn cần được bảo vệ bằng lớp sơn chống gỉ, sơn chống cháy hoặc mạ kẽm chuyên dụng.
Các loại hình kết cấu thép phổ biến trên thị trường
Thị trường hiện nay phân chia phổ biến thành kết cấu khung thép dạng thanh dầm cột và kết cấu giàn không gian nhịp lớn. Ngoài ra còn có kết cấu dạng bản mỏng ứng dụng cho silo chứa, bồn bể hóa chất hoặc kết cấu hỗn hợp phục vụ cầu đường.
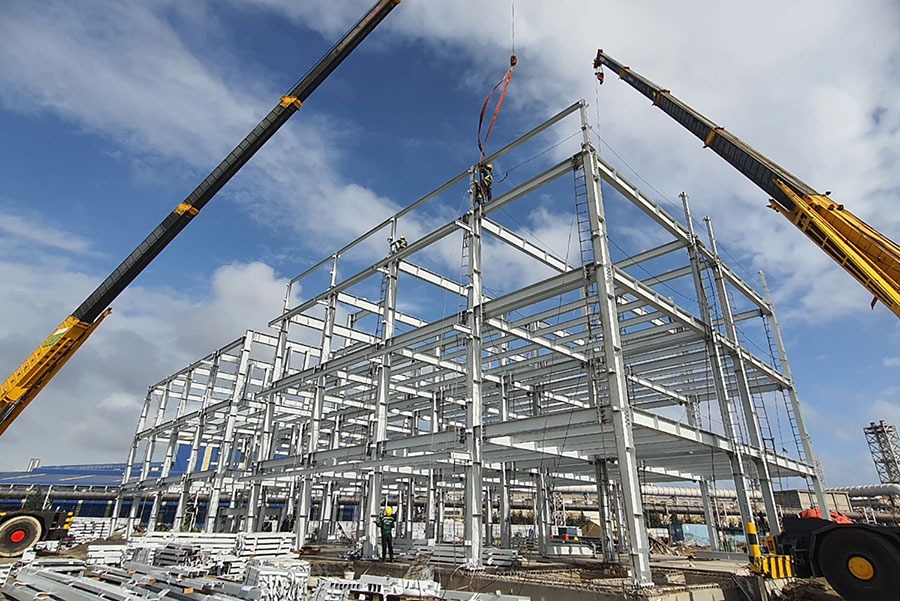
Tùy theo quy mô dự án và công năng vận hành, chủ đầu tư sẽ chọn dạng kết cấu định hình đúc sẵn hoặc thép tấm tổ hợp hàn. Mỗi chủng loại đều có yêu cầu riêng về quy chuẩn phôi và máy móc chế tạo.
Hồ sơ thiết kế và định mức kỹ thuật trong sản xuất kết cấu thép
Thành phần hồ sơ bản vẽ gia công chế tạo
Bản vẽ sơ đồ tổng thể công trình
Bản vẽ sơ đồ tổng thể thể hiện bức tranh toàn cảnh về vị trí mạng lưới cột, dầm chính và hệ thống giằng mái. Tài liệu này giúp đội ngũ kỹ sư bao quát được bố cục chịu lực chung của toàn bộ dự án.
Các nét vẽ đơn quy ước trên bản vẽ giúp xác định chuẩn xác tương quan không gian giữa các hạng mục. Đây là căn cứ ban đầu để lập kế hoạch triển khai cho từng phân đoạn chế tạo.
Bản vẽ sơ đồ lắp đặt cấu kiện
Bản vẽ lắp đặt chỉ rõ vị trí và ký hiệu cụ thể của từng mã cấu kiện tại hiện trường xây dựng. Đội ngũ giám sát căn cứ vào đây để điều phối công tác xếp dỡ và thứ tự cẩu lắp thiết bị.
Tài liệu này giúp hạn chế tối đa sự nhầm lẫn giữa các cấu kiện có kích thước tương đồng. Việc đối chiếu bản vẽ lắp đặt bảo đảm tính liền mạch cho công tác thi công ngoài trời.
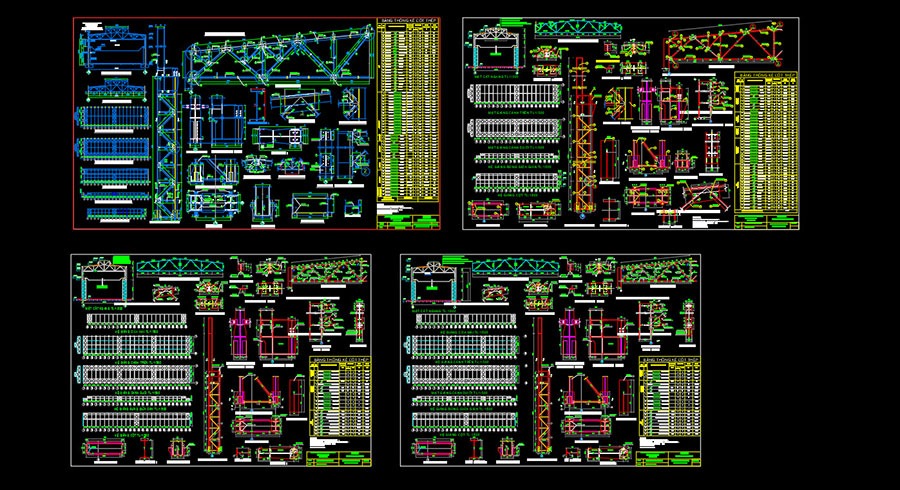
Bản vẽ chi tiết chế tạo shop drawing
Bản vẽ shop drawing thể hiện chi tiết kích thước hình học, góc vát mép, đường hàn và vị trí đột lỗ bulong của từng chi tiết đơn lẻ. Đội ngũ thợ xưởng trực tiếp căn cứ vào tài liệu này để pha cắt và gia công phôi.
Độ chính xác của bản vẽ chi tiết quyết định trực tiếp tới dung sai lắp ghép của thành phẩm. Mọi sai số vượt mức cho phép trên shop drawing đều có thể dẫn đến gián đoạn ở khâu lắp dựng.
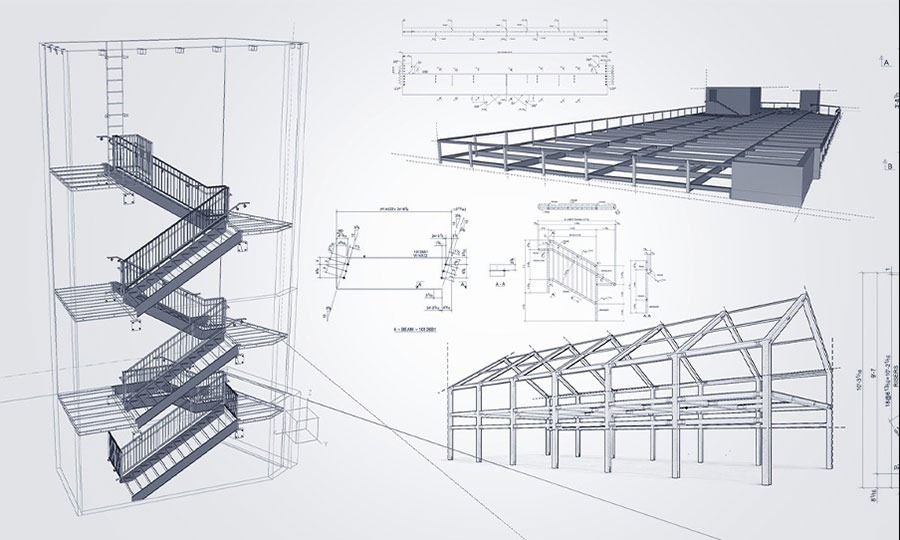
Các dạng liên kết cơ bản trong kết cấu thép
Trong sản xuất kết cấu thép, các dạng liên kết được chia thành hai nhóm chính là liên kết tháo lắp và liên kết cố định. Nhóm tháo lắp sử dụng bulong liên kết cường độ cao, bu lông neo hoặc vít tự khoan để định vị cấu kiện.
Nhóm liên kết cố định sử dụng phương pháp hàn nóng chảy hoặc đinh tán chuyên dụng cho kết cấu nặng. Sự kết hợp linh hoạt giữa các mối hàn tại xưởng và liên kết bu lông ngoài công trường giúp tối ưu hóa công tác lắp dựng.
Định mức hao phí vật tư và nhân công chế tạo
Định mức hao phí gia công cấu kiện kim loại được tính toán dựa trên khối lượng phôi cắt, que hàn, dây hàn, thuốc hàn và sơn bảo vệ. Ngoài ra, chi phí hao hụt nguyên liệu tấm và khí đốt công nghiệp cũng được hạch toán cẩn thận.
Định mức nhân công phản ánh số giờ công kỹ thuật cần thiết cho từng công đoạn từ pha phôi đến hoàn thiện bề mặt. Quản lý tốt định mức hao phí giúp doanh nghiệp hạ giá thành sản xuất và kiểm soát chặt chẽ tiến độ giao hàng.
Dây chuyền máy móc và công nghệ chế tạo kết cấu thép
Thiết bị cắt xả phôi kim loại tự động
Máy cắt rùa oxy-gas
Máy cắt rùa oxy-gas là công cụ truyền thống chuyên dùng để xẻ băng phôi thép tấm khổ lớn có độ dày cao. Thiết bị vận hành dựa trên phản ứng cháy nhiệt hóa của dòng oxy áp lực cao trên nền nhiệt khí gas nung nóng.
Ưu điểm của thiết bị này là độ cơ động cao và chi phí đầu tư ban đầu thấp. Tuy nhiên, tốc độ cắt của máy tương đối hạn chế và vết cắt cần xử lý mài ba via cơ học.
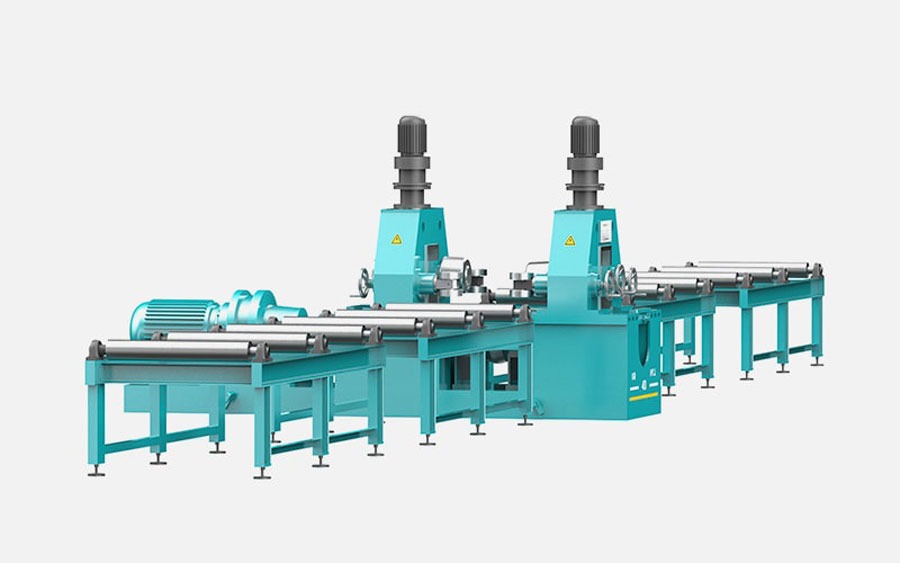
Máy cắt CNC plasma
Máy cắt plasma CNC được sử dụng phổ biến để pha cắt các tấm phôi thép có biên dạng phức tạp với tốc độ gia công nhanh. Nguồn hồ quang plasma nhiệt độ cao giúp mạch cắt gọn gàng, giảm thiểu vùng ảnh hưởng nhiệt xung quanh.
Hệ thống điều khiển số hóa giúp tối ưu hóa sơ đồ sắp xếp phôi, tiết kiệm vật tư đáng kể. Đây là thiết bị không thể thiếu trong các phân xưởng sản xuất kết cấu thép công nghiệp quy mô vừa và lớn.
Máy cắt laser công suất cao
Máy cắt laser sợi quang công suất cao đem lại độ chính xác gần như tuyệt đối cùng bề mặt cắt mịn màng, sắc sảo. Năng lượng chùm tia laser tập trung cho phép thiết bị xử lý phôi thép tấm từ mỏng đến dày một cách ổn định.
Mạch cắt cực nhỏ của công nghệ laser giúp giảm công đoạn gia công mài cạnh sau khi cắt. Dù chi phí đầu tư cao, thiết bị này giúp gia tăng đáng kể năng suất chế tạo của toàn dây chuyền.
Dây chuyền gá đính và hàn tổ hợp
Máy gá đính dầm tổ hợp tự động
Máy gá đính dầm tự động chịu trách nhiệm định vị cánh dầm và bụng dầm vào vị trí vuông góc chuẩn xác. Hệ thống kẹp ép thủy lực giữ chặt các tấm thép phẳng trước khi thực hiện mối hàn đính tạm thời.
Công đoạn này bảo đảm cấu kiện dầm H hoặc dầm chữ I không bị lệch tâm hình học trước khi chuyển sang hàn chính thức. Việc gá đính tự động hóa giúp giảm thiểu đáng kể thao tác thủ công nặng nhọc của công nhân.
Cổng hàn tự động dưới lớp thuốc
Cổng hàn tự động dưới lớp thuốc SAW chuyên dùng để thực hiện các đường hàn góc và hàn đối đầu chịu lực liên tục. Quá trình hàn diễn ra chìm hoàn toàn dưới lớp thuốc bảo vệ, ngăn chặn triệt để sự xâm nhập của không khí.
Đường hàn hồ quang chìm tạo ra mối liên kết ngấu sâu, kim loại đắp đồng đều và bề mặt vảy hàn phẳng đẹp. Thiết bị này giúp đẩy nhanh tốc độ chế tạo dầm tổ hợp lớn mà vẫn bảo đảm cơ tính mối nối.
Robot hàn cấu kiện không gian phức tạp
Robot hàn thông minh đa trục được ứng dụng cho các cụm kết cấu hình học phức tạp hoặc các mối hàn không gian khó tiếp cận. Cánh tay robot lập trình linh hoạt có thể di chuyển đều đặn theo nhiều quỹ đạo hàn khác nhau.
Giải pháp này duy trì chất lượng mối hàn đồng nhất trên toàn bộ dải sản phẩm, hạn chế tối đa lỗi rỗ khí hay cháy chân hàn. Sự xuất hiện của robot hàn là bước đột phá trong tự động hóa ngành cơ khí kết cấu thép.
Thiết bị nắn thẳng dầm và gia công phụ trợ
Máy nắn dầm cơ học và thủy lực
Nhiệt lượng sinh ra trong quá trình hàn tổ hợp thường gây co ngót cục bộ, làm cánh dầm bị cong vênh hoặc vặn xoắn. Máy nắn dầm sử dụng các con lăn cơ học kết hợp kích thủy lực tải trọng lớn để ép phẳng lại cánh dầm.
Quá trình nắn chỉnh diễn ra liên tục nhằm đưa kích thước hình học của cấu kiện về đúng dung sai tiêu chuẩn cho phép. Bước xử lý này bảo đảm tính thẳng đứng và phẳng đáy của dầm khi đem đi lắp ghép.
Máy đột lỗ và khoan bản mã nhiều đầu
Máy đột thủy lực và máy khoan CNC nhiều đầu chuyên dụng đảm nhận việc tạo lỗ bu lông trên các tấm bản mã liên kết. Tốc độ khoan nhanh cùng đầu gá linh hoạt giúp tạo ra các lỗ khoan tròn đều, đúng khoảng cách tim lỗ.
Độ chính xác của hệ thống lỗ khoan bảo đảm việc xỏ bu lông tại công trường diễn ra dễ dàng, không cần khoét lỗ lại. Đây là mắt xích then chốt giúp nâng cao năng suất gia công chi tiết phụ trợ trong nhà xưởng.
Hệ thống làm sạch bề mặt và buồng sơn công nghiệp
Buồng phun bi làm sạch kim loại tự động
Buồng phun bi tự động sử dụng lực ly tâm của các bánh quạt để bắn hạt thép tốc độ cao vào bề mặt cấu kiện kim loại. Quá trình va đập cơ học này đánh bật sạch sẽ các lớp vảy cán, rỉ sét và tạp chất bám dính lâu ngày.
Ngoài việc làm sạch, các hạt bi thép còn tạo ra độ nhám bề mặt lý tưởng giúp lớp sơn bám dính chắc chắn. Hệ thống thu hồi và lọc bụi khép kín bảo đảm môi trường làm việc xung quanh luôn được thông thoáng.
Buồng phun sơn công nghiệp khép kín
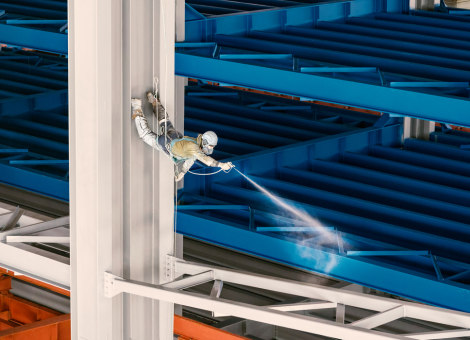
Buồng phun sơn công nghiệp được thiết kế với hệ thống quạt hút, màng lọc giữ bụi sơn và hệ thống sấy nhiệt chuyên dụng. Không gian khép kín giúp kiểm soát độ ẩm và nhiệt độ không khí ở mức tối ưu cho màng sơn khô tự nhiên.
Công nghệ phun sơn không khí áp lực cao tại đây giúp màng sơn phủ đều đặn khắp các góc cạnh cấu kiện. Việc gom giữ tàn sơn bảo vệ sức khỏe cho thợ sơn và giảm thiểu khí thải độc hại ra môi trường.
Quy trình gia công và sản xuất kết cấu thép tiêu chuẩn
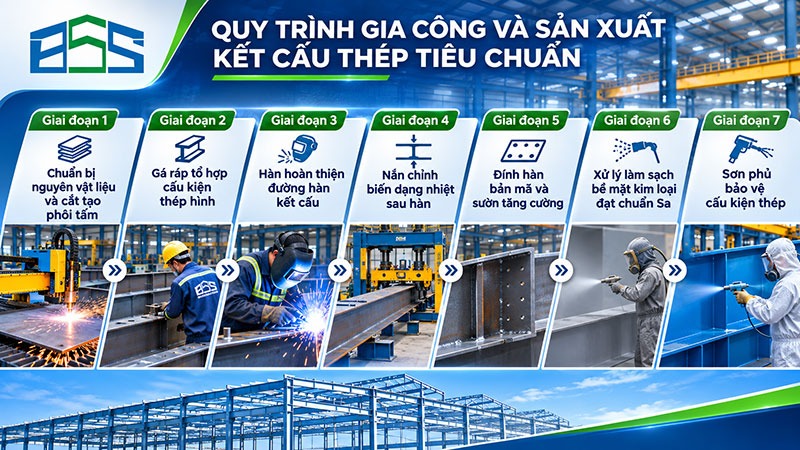
Giai đoạn 1: Chuẩn bị nguyên vật liệu và cắt tạo phôi tấm
Quy trình khởi đầu bằng việc kiểm tra quy cách các cuộn thép hoặc tấm thép thô nhập xưởng. Thép tấm thường có các chiều dày phổ biến như 4 mm, 6 mm, 8 mm, 10 mm hoặc 12 mm tùy theo thiết kế.
Sau khi kiểm tra bề mặt, thép được đưa lên bàn cắt CNC plasma, máy cắt laser hoặc rùa cắt gas oxy để xẻ phôi. Từng tấm bản bụng và bản cánh được cắt đúng kích thước danh định và vát mép chuẩn bị hàn.
Giai đoạn 2: Gá ráp tổ hợp cấu kiện thép hình
Các chi tiết phôi sau khi xẻ biên dạng sẽ được chuyển tới sàn gá tổ hợp chuyên dụng. Tại đây, công nhân sử dụng đồ gá và kích kẹp để ép bản bụng vào chính giữa bản cánh theo dạng chữ I hoặc H.
Các mối hàn đính thủ công bằng khí bảo vệ MAG được chấm cách quãng để khóa chặt vị trí tương đối giữa các phôi. Độ vuông góc và độ đối xứng của cấu kiện được kiểm tra kỹ càng bằng thước chuyên dụng trước khi chuyển bước.
Giai đoạn 3: Hàn hoàn thiện đường hàn kết cấu
Cấu kiện sau khi gá đính được chuyển vào giá xoay để đưa tới cổng hàn tự động dưới lớp thuốc. Máy hàn tiến hành đi các đường hàn góc chịu lực liên tục dọc theo suốt chiều dài cánh và bụng dầm.
Thông số cường độ dòng điện, điện áp và tốc độ hàn được cài đặt chuẩn xác nhằm bảo đảm độ ngấu sâu đồng nhất. Công đoạn này đòi hỏi sự theo dõi liên tục của thợ kỹ thuật để tránh hiện tượng cháy khuyết tật ngầm.
Giai đoạn 4: Nắn chỉnh biến dạng nhiệt sau hàn
Do tác động của ứng suất nhiệt trong quá trình nung chảy và làm nguội, cánh dầm thép thường bị cong vồng lên. Cấu kiện hàn xong sẽ được đưa ngay qua máy nắn dầm cơ học hoặc thủy lực chuyên dụng.
Các con lăn nắn ép sẽ tác động lực ngược chiều lên bề mặt bản cánh để đưa dầm trở về trạng thái phẳng ban đầu. Việc nắn thẳng cấu kiện giúp hạn chế sự truyền lệch tâm ứng suất khi công trình chịu tải trọng lớn.
Giai đoạn 5: Đính hàn bản mã và sườn tăng cường
Sau khi dầm đã thẳng tắp, cấu kiện được đặt lên sàn gia công phụ trợ để lắp ráp bản mã đầu dầm và gân tăng cứng. Thợ hàn bậc cao tiến hành hàn liên kết các chi tiết này bằng phương pháp hàn bán tự động.
Từng đường hàn tay đòi hỏi tay nghề tỉ mỉ để mối hàn kín khít, không để lại xỉ hàn bám dính trên bề mặt. Mối nối bản mã có vai trò quan trọng trong việc truyền lực giữa các đốt dầm khi lắp dựng ngoài công trường.
Giai đoạn 6: Xử lý làm sạch bề mặt kim loại đạt chuẩn Sa
Cấu kiện hoàn thiện phần thô sẽ được cẩu vào buồng phun bi tự động để làm sạch cơ học toàn diện. Quá trình làm sạch phải loại bỏ triệt để rỉ sét, xỉ hàn và dầu mỡ nhằm đạt độ sạch tiêu chuẩn Sa 2.0 hoặc Sa 2.5.
Bề mặt thép sau khi bắn bi đạt độ nhám kỹ thuật đồng đều và sáng ánh kim. Việc chuẩn bị bề mặt đạt chuẩn quyết định tới hơn 70% độ bền bám dính và tuổi thọ bảo vệ của các lớp sơn phủ sau đó.
Giai đoạn 7: Sơn phủ bảo vệ cấu kiện thép
Thi công hệ sơn lót chống gỉ và sơn phủ hoàn thiện
Ngay sau khi làm sạch bề mặt, cấu kiện được chuyển vào buồng sơn để phun lớp sơn lót chống gỉ bằng gốc alkyd hoặc epoxy. Lớp sơn lót này đóng vai trò ngăn cách trực tiếp kim loại với độ ẩm và oxy trong không khí.
Khi lớp sơn lót khô theo tiêu chuẩn kỹ thuật, thợ sơn tiếp tục phun thêm các lớp sơn phủ màu hoàn thiện theo phối cảnh thiết kế. Tổng chiều dày màng sơn khô DFT được kiểm tra bằng máy đo từ tính chuyên dụng.
Giải pháp sơn chống cháy trương nở và vữa chống cháy chuyên sâu
Đối với các công trình có yêu cầu phòng cháy nghiêm ngặt, cấu kiện thép cần được thi công lớp bảo vệ chịu lửa. Sơn chống cháy trương nở sẽ phồng nở tạo thành lớp xốp cách nhiệt dày khi tiếp xúc với nhiệt độ ngọn lửa cao.
Bên cạnh sơn phồng nở, giải pháp phun vữa chống cháy vô cơ chuyên sâu cũng được áp dụng cho các cấu kiện cột chính và khung chịu lực. Lớp vữa này giúp duy trì khả năng chịu lực của kết cấu trong suốt thời gian thoát nạn quy định.
Kiểm soát chất lượng và hệ thống tiêu chuẩn kỹ thuật áp dụng
Nghiệm thu nguyên vật liệu đầu vào theo chứng chỉ xuất xứ và cơ lý
Mọi lô thép hình, thép tấm đưa vào sản xuất đều phải có đầy đủ chứng chỉ xuất xứ và chất lượng rõ ràng. Kỹ sư phòng kiểm tra chất lượng sẽ đối chiếu nhãn mác, số lô và thành phần hóa học ghi trên chứng chỉ của nhà sản xuất.
Bên cạnh chứng từ, nhà máy cần lấy mẫu ngẫu nhiên để gửi tới phòng thí nghiệm hợp chuẩn của bên thứ ba nhằm thử nghiệm cơ lý. Các chỉ tiêu về giới hạn chảy, độ bền kéo đứt và độ giãn dài tương đối bắt buộc phải đạt ngưỡng thiết kế.
Hệ thống tiêu chuẩn thiết kế và nghiệm thu áp dụng
Hệ thống tiêu chuẩn Việt Nam TCVN
Các dự án xây dựng tại Việt Nam tuân thủ chặt chẽ hệ thống tiêu chuẩn thiết kế kết cấu thép TCVN 5575:2012. Tiêu chuẩn này quy định chi tiết về phương pháp tính toán tải trọng, hệ số an toàn và khả năng chịu lực của cấu kiện.
Trong khâu chế tạo và lắp ráp, công trình áp dụng tiêu chuẩn nghiệm thu TCXDVN 170:2007 cùng các quy chuẩn kỹ thuật quốc gia liên quan. Đối với các hạng mục cầu đường, tiêu chuẩn chuyên ngành TCVN 10307:2014 sẽ được đưa vào làm căn cứ đánh giá.
Các tiêu chuẩn quốc tế phổ biến AISC, ASTM, JIS, BS và EN
Khi gia công các công trình có vốn đầu tư nước ngoài hoặc sản phẩm xuất khẩu, các tiêu chuẩn quốc tế thường được áp dụng nghiêm ngặt. Tiêu chuẩn AISC của Viện Thép Xây dựng Hoa Kỳ và hệ thống thử nghiệm vật liệu ASTM được sử dụng rất rộng rãi.
Ngoài ra, tiêu chuẩn công nghiệp Nhật Bản JIS, tiêu chuẩn Anh BS 5950 và bộ tiêu chuẩn Châu Âu EN 1993 cũng là những hệ quy chiếu chất lượng phổ biến. Các tiêu chuẩn này đưa ra những giới hạn dung sai khắt khe về kích thước và thử tải.
Phương pháp thí nghiệm và kiểm tra không phá hủy mối hàn
Kiểm tra trực quan bề mặt đường hàn
Kiểm tra trực quan VT là phương pháp đánh giá đầu tiên được thực hiện trên 100% các đường hàn sau khi gõ sạch xỉ hàn. Cán bộ kiểm tra sử dụng dưỡng đo chuyên dụng và kính phóng đại để rà soát bề mặt mối hàn.
Công đoạn này giúp phát hiện nhanh các khuyết tật hình học bên ngoài như nứt bề mặt, lẹm chân, bắn tóe hoặc rỗ khí hở. Những vị trí không đạt yêu cầu ngoại quan sẽ bị đánh dấu để xử lý mài sửa kịp thời.
Thử nghiệm thẩm thấu hạt từ tính
Thử nghiệm hạt từ tính MT áp dụng cho các vật liệu có từ tính để phát hiện các vết nứt tế vi dưới bề mặt mối hàn. Cán bộ kỹ thuật từ hóa vùng liên kết và rải bột từ huỳnh quang hoặc bột từ tương phản màu đen.
Sự rò rỉ của từ trường tại các khe nứt li ti sẽ hút các hạt từ tụ lại thành những vệt chỉ thị rất rõ nét. Đây là phương pháp hiệu quả cao trong việc phát hiện khuyết tật liên kết ở gần bề mặt cấu kiện.
Thử nghiệm siêu âm mối hàn
Thử nghiệm siêu âm UT sử dụng chùm sóng âm tần số cao chiếu qua thân kim loại mối hàn để dò tìm khuyết tật ngầm bên trong. Khi sóng âm gặp phải lỗ xốp, tạp chất xỉ hoặc vết nứt ngậm, chùm phản xạ sẽ hiển thị thành xung tín hiệu trên màn hình máy đo.
Phương pháp kiểm tra không phá hủy này giúp xác định chuẩn xác vị trí, kích thước và độ sâu của khuyết tật ngầm. Kết quả siêu âm là căn cứ nghiệm thu then chốt đối với các mối hàn liên kết chịu tải trọng động lực.
Yêu cầu chứng chỉ năng lực chuyên môn đối với nhân sự kiểm tra chất lượng
Nhân sự phụ trách kiểm soát chất lượng QC tại nhà máy kết cấu thép cần trải qua các khóa đào tạo bài bản và sở hữu chứng chỉ chuyên ngành. Các chứng chỉ phổ biến bao gồm chứng nhận thanh tra hàn của Hiệp hội Hàn Hoa Kỳ AWS.
Đối với công tác kiểm tra không phá hủy NDT, nhân sự phải có chứng chỉ đánh giá bậc II hoặc bậc III theo tiêu chuẩn ASNT. Ngoài ra, chứng chỉ kiểm định bề mặt sơn và bọc phủ BGAS-CSWIP cũng là tiêu chí quan trọng để khẳng định năng lực giám sát độc lập.
An toàn lao động và bảo vệ môi trường trong xưởng sản xuất kết cấu thép
Biện pháp an toàn trong công đoạn cắt nhiệt và hàn hồ quang
Khu vực cắt nhiệt và hàn hồ quang tiềm ẩn nhiều nguy cơ cháy nổ từ xỉ nóng bắn tóe và rò rỉ khí đốt. Thợ cơ khí bắt buộc phải trang bị đồ bảo hộ cách nhiệt, mặt nạ hàn lọc ánh sáng độc hại và găng tay da chuyên dụng.
Mặt bằng xưởng phải bố trí các bình chữa cháy xách tay, tấm màn chắn tia lửa và hệ thống dây tiếp địa chống giật. Các chai khí nén oxy, acetylen và khí hóa lỏng CO2 cần được gá kẹp đứng chắc chắn tại kho chứa cách biệt.
Kiểm soát bụi kim loại và tiếng ồn tại khu vực phun bi
Công đoạn bắn bi làm sạch sinh ra lượng bụi rỉ sét mịn và tiếng ồn cơ học với cường độ âm thanh rất lớn. Do đó, thiết bị phun bi phải được đặt trong các buồng kín cách âm và trang bị hệ thống hút lọc bụi tự động bằng màng lọc vải túi.
Công nhân ra vào khu vực này bắt buộc phải đeo chụp tai chống ồn và mặt nạ bảo hộ lọc bụi chuyên dụng. Lượng bụi kim loại thu hồi qua phễu lắng được đóng bao định kỳ để chuyển tới các đơn vị tái chế hoặc xử lý theo quy định.
Xử lý hơi dung môi hữu cơ và chất thải nguy hại từ buồng sơn
Quá trình sơn phủ giải phóng một lượng lớn hợp chất hữu cơ dễ bay hơi VOC gây hại cho sức khỏe con người và môi trường. Các buồng phun sơn cần vận hành hệ thống quạt hút kết hợp buồng màng nước hoặc tháp hấp phụ than hoạt tính để lọc sạch hơi dung môi.
Các loại cặn sơn khô, vỏ thùng sơn rỗng, giẻ lau dính hóa chất và dung môi súc rửa súng sơn đều thuộc danh mục chất thải nguy hại. Doanh nghiệp cần phân loại rác thải vào các thùng chứa chuyên biệt và ký hợp đồng xử lý với đơn vị môi trường có thẩm quyền.
Vận chuyển cấu kiện và biện pháp lắp dựng ngoài công trường
Phương án vận chuyển cấu kiện dầm và cột siêu trường siêu trọng
Các cấu kiện dàn vì kèo, cột vượt nhịp lớn hoặc dầm hộp thường có chiều dài và tải trọng vượt quá khổ xe tải tiêu chuẩn. Việc vận chuyển đòi hỏi phải sử dụng xe đầu kéo chuyên dùng, rơ-moóc sàn rút hoặc rơ-moóc thủy lực nhiều trục.
Đơn vị vận tải cần tiến hành khảo sát lộ trình, tính toán bán kính quay xe tại các ngã rẽ và xin giấy phép lưu hành đặc biệt. Từng cấu kiện trên sàn xe phải được chèn lót gỗ mềm và chằng buộc bằng xích tăng đơ thép chuyên dụng.
Tổ chức mặt bằng tiếp nhận, xếp dỡ và bảo quản cấu kiện
Mặt bằng tiếp nhận tại chân công trình cần được san ủi bằng phẳng, thoát nước tốt và có lối đi thuận tiện cho xe cẩu tự hành. Các cấu kiện thép đưa xuống bãi phải được kê kích bằng các thanh gỗ đệm cao hơn mặt đất tối thiểu 15 cm.
Việc sắp xếp cấu kiện cần tuân thủ thứ tự lắp dựng theo đúng tiến độ kỹ thuật đã vạch sẵn để tránh việc phải đảo chuyển nhiều lần. Cần che phủ bạt chống mưa nắng đối với các cấu kiện đã sơn phủ hoàn thiện nhằm hạn chế đọng nước gây ố màng sơn.
Biện pháp cẩu lắp, căn chỉnh hệ khung và hệ giằng an toàn
Trước khi cẩu lắp khung chính, hệ bu lông móng neo chân cột phải được trắc đạc kiểm tra tim trục và cao độ tuyệt đối. Cần cẩu bánh xích hoặc bánh lốp có sức nâng thích hợp sẽ nâng hạ đưa từng đốt cột vào đúng vị trí tim định vị.
Ngay sau khi dựng khung kèo, hệ thống giằng cột, giằng mái và dây néo tạm thời phải được siết chặt để giữ ổn định không gian. Toàn bộ bu lông liên kết kết cấu chỉ được siết đủ lực siết thiết kế bằng cờ lê lực chuyên dụng sau khi đã căn chỉnh độ thẳng đứng.
Chi phí và tiến độ gia công sản xuất kết cấu thép
Các yếu tố định giá gia công kết cấu thép
Chi phí gia công sản xuất kết cấu thép chịu tác động trực tiếp bởi giá thép nguyên liệu biến động trên thị trường quốc tế. Bên cạnh đó, mức độ phức tạp của hồ sơ thiết kế, khẩu độ dầm nhịp lớn và quy chuẩn dung sai chế tạo cũng ảnh hưởng lớn đến đơn giá thành phẩm.
Ngoài ra, các yêu cầu đặc thù về hệ sơn bọc phủ, tỷ lệ kiểm tra siêu âm mối hàn và vị trí công trình cũng góp phần định hình tổng mức đầu tư. Việc dự toán kỹ lưỡng các thông số giúp chủ đầu tư cân đối ngân sách phù hợp ngay từ giai đoạn chuẩn bị dự án.
Bảng đơn giá gia công kết cấu thép tham khảo theo từng loại kết cấu
Đơn giá sản xuất kết cấu thép thường được bóc tách và tính toán dựa trên đơn vị khối lượng tấn sản phẩm hoàn thiện. Dưới đây là khung chi phí gia công tham khảo đối với các chủng loại kết cấu thép phổ biến trên thị trường:
- Khung kết cấu thép nhà xưởng công nghiệp khẩu độ thông thường: Chi phí gia công khoảng 22.000.000 đến 28.000.000 đồng cho một tấn sản phẩm.
- Kết cấu thép tổ hợp dầm nhịp lớn hoặc giàn không gian phức tạp: Chi phí gia công dao động từ 28.000.000 đến 35.000.000 đồng cho một tấn sản phẩm.
- Kết cấu thép công trình phụ trợ, cầu cẩu và xà gồ thép mạ kẽm: Chi phí gia công dao động trong khoảng 20.000.000 đến 25.000.000 đồng cho một tấn sản phẩm.
Mức giá thực tế tại từng thời điểm sẽ thay đổi dựa trên giá thép cuộn cán nóng, quy cách lớp sơn lót và các phụ kiện cơ khí đi kèm.
Tiến độ gia công sản xuất dự kiến theo quy mô diện tích nhà xưởng
Thời gian gia công chế tạo kết cấu thép tại nhà máy phụ thuộc rất lớn vào tổng diện tích sàn xây dựng và mật độ bố trí cấu kiện. Dưới đây là khung tiến độ sản xuất ước tính cho các phân khúc diện tích công trình:
- Nhà xưởng có diện tích dưới 500 m2: Thời gian hoàn thiện gia công tại xưởng thường mất khoảng 4 đến 6 tuần.
- Nhà xưởng có diện tích từ 500 đến 1.000 m2: Thời gian gia công chế tạo dự kiến kéo dài từ 2 đến 3 tháng.
- Nhà xưởng có diện tích từ 1.000 đến 5.000 m2: Tiến độ sản xuất cấu kiện thường mất khoảng 3 đến 4 tháng.
- Các tổ hợp nhà máy quy mô trên 5.000 m2: Thời gian gia công chế tạo tập trung có thể kéo dài từ 4 đến 6 tháng.
Nhờ việc chế tạo tập trung sẵn tại xưởng theo dây chuyền công nghiệp, thời gian xây dựng tổng thể có thể rút ngắn khoảng 30% đến 40% so với phương pháp thi công truyền thống.
Ứng dụng thực tế của kết cấu thép trong công nghiệp và xây dựng
Nhà xưởng công nghiệp và công trình nhà thép tiền chế nhịp lớn
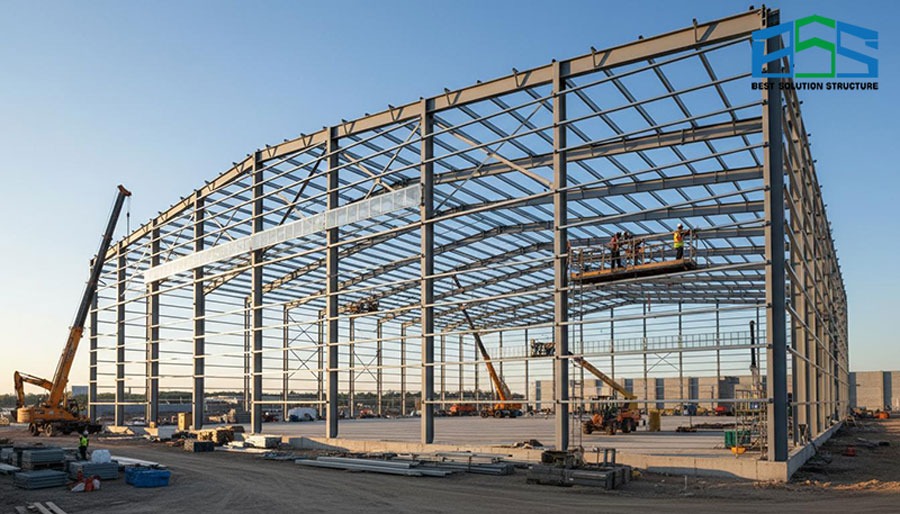
Ứng dụng nổi bật nhất của kết cấu thép là xây dựng hệ thống nhà xưởng sản xuất, nhà kho thông minh và trung tâm phân phối hàng hóa. Khả năng vượt nhịp từ 30 m đến hơn 100 m mà không cần cột chống giữa giúp tối ưu hóa không gian chứa hàng và đường đi cho xe nâng.
Bên cạnh đó, việc tháo lắp và cơi nới mở rộng mặt bằng sản xuất trong tương lai diễn ra vô cùng thuận tiện. Khi được xử lý chống ăn mòn và bảo dưỡng định kỳ đúng quy trình, tuổi thọ trung bình của công trình có thể đạt từ 30 đến 50 năm hoặc lâu hơn.
Tòa nhà dân dụng cao tầng và công trình hạ tầng giao thông
Trong lĩnh vực xây dựng cao tầng, kết cấu khung thép kết hợp sàn deck bê tông giúp giảm đáng kể trọng lượng tĩnh tải truyền xuống nền móng. Giải pháp này giúp các tòa nhà chọc trời có khả năng chống chịu động đất và gió bão vượt trội hơn.
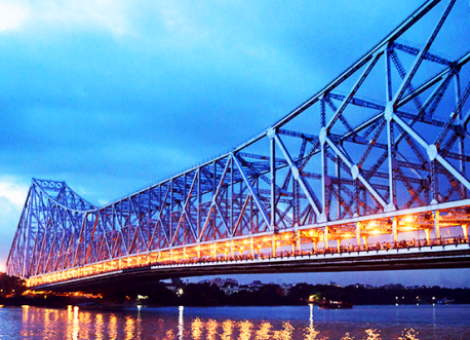
Đối với công trình giao thông, kết cấu thép được ứng dụng chế tạo các nhịp cầu dầm thép, cầu dây văng, cầu vòm vượt sông và nhà ga sân bay hiện đại. Tốc độ thi công nhanh giúp giảm thiểu tình trạng ùn tắc giao thông cục bộ trong quá trình thi công hạ tầng.
Chế tạo thiết bị nâng hạ công nghiệp nặng phục vụ xuất khẩu
Ngành cơ khí kết cấu thép còn tham gia sâu rộng vào việc chế tạo các thiết bị nâng hạ công nghiệp nặng đòi hỏi độ chính xác tuyệt đối. Doanh nghiệp cơ khí tại Việt Nam đã thiết kế và chế tạo thành công nhiều sản phẩm cẩu trục chuyên dụng đạt chuẩn quốc tế.
Điển hình như dự án chế tạo cầu trục nạp liệu khối lượng xấp xỉ 435 tấn, khẩu độ 21,7 m với móc chính có tải trọng định mức 230 tấn và thử tải lên tới 253 tấn. Thiết bị đạt cấp chế độ làm việc M7 chuyên phục vụ môi trường nhiệt luyện thép khắc nghiệt để xuất khẩu sang thị trường nước ngoài.
Tiêu chí lựa chọn đơn vị sản xuất kết cấu thép uy tín
Năng lực công nghệ, quy mô nhà xưởng và thiết bị gia công
Một đơn vị sản xuất uy tín cần sở hữu hệ thống nhà xưởng rộng rãi cùng chuỗi dây chuyền máy móc đồng bộ. Năng lực của nhà xưởng được thể hiện qua hệ thống máy cắt CNC, cổng hàn tự động, thiết bị nắn dầm và buồng phun bi đạt chuẩn công nghiệp.
Trang thiết bị hiện đại không chỉ bảo đảm tính chính xác cho các chi tiết cơ khí mà còn quyết định sản lượng gia công hàng tháng. Khách hàng nên khảo sát trực tiếp cơ sở sản xuất để đánh giá năng lực thực tế trước khi ký kết hợp đồng.
Năng lực quản lý chất lượng và hệ thống chứng chỉ kỹ thuật
Hệ thống quản lý chất lượng đạt chứng nhận ISO 9001 là bằng chứng rõ ràng cho thấy quy trình làm việc được kiểm soát chặt chẽ. Đơn vị sản xuất cần có các quy trình chốt chặn kiểm tra chất lượng từ khâu nhập vật tư đến khi bàn giao thành phẩm.
Bên cạnh đó, đội ngũ kỹ sư giám sát và thợ hàn cần sở hữu các chứng chỉ tay nghề phù hợp với các tiêu chuẩn quốc tế như AWS hay ASNT. Việc tuân thủ quy chuẩn kỹ thuật giúp hạn chế rủi ro sai sót phát sinh trong quá trình lắp ráp công trình.
Kinh nghiệm thực tế qua các dự án tổng thầu EPC
Kinh nghiệm thực chiến qua các dự án đã bàn giao là thước đo chân thực nhất về năng lực của một nhà thầu sản xuất kết cấu thép. Doanh nghiệp từng tham gia các gói thầu EPC thường sở hữu tư duy đồng bộ từ thiết kế, gia công đến lắp dựng hiện trường.
Danh mục các dự án nhà máy quy mô lớn hoặc công trình có vốn đầu tư nước ngoài FDI chứng minh tính chuyên nghiệp của đơn vị. Năng lực xử lý sự cố công trường của các tổng thầu giàu kinh nghiệm luôn đem lại sự an tâm cho chủ đầu tư.
Các doanh nghiệp sản xuất và gia công kết cấu thép tiêu biểu
Tại thị trường Việt Nam hiện có nhiều thương hiệu nổi tiếng trong lĩnh vực gia công chế tạo kết cấu thép và nhà thép tiền chế. Một số đơn vị tiêu biểu có thể kể đến như ATAD, Đại Dũng, Pebsteel, SEICO Group, VIS Steel và Nam Trung Construction.
Bên cạnh đó, các doanh nghiệp cơ khí chuyên dụng như VINALIFT cũng tạo dựng được uy tín vững chắc trong phân khúc chế tạo thiết bị nâng hạ nặng. Việc tìm hiểu kỹ năng lực chuyên môn của từng đơn vị sẽ giúp nhà đầu tư lựa chọn được đối tác đồng hành phù hợp nhất.
Xu hướng phát triển ngành sản xuất kết cấu thép trong tương lai
Ứng dụng mô hình thông tin công trình BIM trong thiết kế và chế tạo
Mô hình thông tin công trình BIM đang trở thành công cụ đắc lực liên kết chặt chẽ giữa bộ phận thiết kế với phân xưởng chế tạo. Dữ liệu số từ mô hình 3D được kết nối trực tiếp với phần mềm điều khiển máy móc CNC, hạn chế tối đa sai lệch khi chuyển giao bản vẽ.
BIM giúp phát hiện sớm các xung đột hình học giữa hệ khung thép với hệ thống cơ điện M&E ngay từ trên máy tính. Việc mô phỏng chính xác quá trình lắp dựng ảo giúp giảm thiểu đáng kể chi phí sửa chữa sai sót phát sinh tại hiện trường.
Tự động hóa quy trình sản xuất hướng tới mô hình nhà máy thông minh
Ngành kết cấu thép đang chứng kiến bước chuyển dịch mạnh mẽ sang tự động hóa toàn diện với sự xuất hiện của các cánh tay robot hàn thông minh. Các trạm robot tích hợp cảm biến laser có khả năng tự động nhận diện đường hàn mà không cần lập trình điểm phức tạp.
Hệ thống băng tải con lăn kết nối tự động giữa các công đoạn giúp phôi thép luân chuyển liên tục, giảm thiểu thời gian chờ đợi. Mô hình nhà máy thông minh giúp tối ưu hóa năng suất lao động và nâng cao tính an toàn cho công nhân vận hành.
Định hướng sản xuất xanh và phát triển bền vững trong ngành thép
Xu hướng phát triển bền vững đòi hỏi các nhà máy sản xuất kết cấu thép phải áp dụng triệt để các tiêu chí giảm phát thải carbon. Việc tái chế phôi thép thừa, sử dụng các dòng sơn gốc nước thân thiện và lắp đặt hệ thống điện mặt trời mái xưởng đang được nhân rộng.
Thép là vật liệu có khả năng tái chế gần như hoàn toàn mà không làm suy giảm cơ tính ban đầu sau nhiều vòng đời sử dụng. Định hướng sản xuất xanh không chỉ bảo vệ tài nguyên môi trường mà còn giúp sản phẩm kết cấu thép Việt Nam vượt qua các rào cản kỹ thuật khi xuất khẩu toàn cầu.